 DE
SAKATA 3D PLA 850


Beschreibung
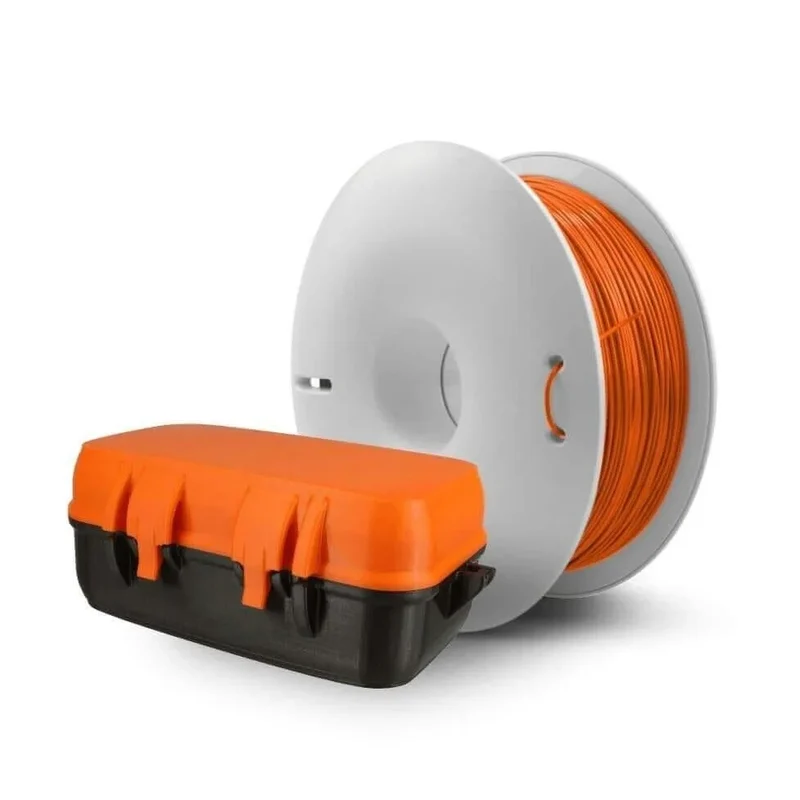
Sakata 3D PLA 850 ist ein PLA-Filament für FDM-3D-Drucker, das du nach dem Druck tempern kannst. Laut technischem Datenblatt erreichen getemperte Teile eine Wärmeformbeständigkeit von 80 bis 90 °C. Ungetemperte PLA-Teile werden deutlich früher weich. Die Basis ist laut Hersteller das Harz Ingeo 3D850 von NatureWorks, das schneller kristallisiert als Standard-PLA. Du druckst PLA 850 auf klassischen Druckern bei 205 bis 220 °C und auf High-Speed-Druckern bei 220 bis 240 °C. Das Druckbett stellst du auf über 45 °C, ein geschlossener Bauraum ist nicht nötig. Die Durchmessertoleranz liegt bei ±0,03 mm. Hergestellt wird das Filament in Spanien von Polimersia Global S.L. Beim Filamentkontor bekommst du PLA 850 auf 1-kg-Spulen mit 1,75 mm in 21 Farben. Die Auswahl reicht von Schwarz, Weiß und Grau über Granit, Terrakotta und Schokolade bis zu Gold, Sky Blue und Surf Green. Alle Farben druckst du mit denselben Einstellungen.
Was unterscheidet Sakata PLA 850 von Standard-PLA?
Der Unterschied liegt in der Kristallisation. PLA 850 hat laut Hersteller eine stärker kristalline Molekülstruktur. Beim Tempern nach dem Druck ordnen sich die Molekülketten weiter, das Teil wird steifer und hält mehr Wärme aus. Das Datenblatt nennt für getemperte Teile 80 bis 90 °C Wärmeformbeständigkeit bei 0,45 MPa. Zum Einordnen: Die ungetemperten PLA-Sorten in unserem Sortiment liegen laut ihren Datenblättern bei 50 bis 59 °C. Diese Werte wurden teils an spritzgegossenen Prüfkörpern gemessen und sind deshalb nur ein grober Vergleich. Für ungetempertes PLA 850 nennt das Datenblatt keinen eigenen Wert. Die geringe thermische Schrumpfung senkt laut Hersteller das Risiko, dass Ecken vom Druckbett abheben. Die Zugfestigkeit getemperter Teile liegt bei 50 MPa, die Bruchdehnung bei 3,31 %. PLA 850 bleibt damit ein steifes Material. Für Clips oder Schnappverbindungen, die sich stark biegen müssen, wählst du ein zäheres Filament.
Welche technischen Daten hat Sakata 3D PLA 850?
| Hersteller | Sakata 3D (Polimersia Global S.L., Spanien) |
| Material | PLA auf Basis von Ingeo 3D850 |
| Durchmesser | 1,75 mm ±0,03 mm |
| Max. Rundheitsabweichung | 0,03 mm |
| Nettogewicht | 1.000 g |
| Filamentlänge pro Spule (berechnet) | ca. 335 m |
| Dichte (ASTM D792) | 1,24 g/cm³ |
| Zugmodul (ASTM D638) | 2.315 MPa |
| Zugfestigkeit (ASTM D638) | 50 MPa |
| Bruchdehnung (ASTM D882) | 3,31 % |
| Kerbschlagzähigkeit Izod (ASTM D256) | 118 J/m |
| Wärmeformbeständigkeit HDT 0,45 MPa (ASTM E2092) | 80 bis 90 °C |
| Zertifizierung Lebensmittelkontakt und Medizin | keine |
Quelle: Technisches Datenblatt des Herstellers, Revision 01.12.2025. Mechanische und thermische Werte gemessen an gedruckten Teilen mit 100 % Füllung, getempert bei 110 °C für 15 Minuten. Harzbasis laut Herstellerangaben. Filamentlänge von uns aus Dichte und Durchmesser berechnet.
Mit welchen Einstellungen druckst du Sakata PLA 850?
| Düsentemperatur klassische Drucker | 205 bis 220 °C |
| Düsentemperatur High-Speed-Drucker | 220 bis 240 °C |
| Düsentyp | Messing |
| Druckbetttemperatur | über 45 °C |
| Druckoberfläche | Glas oder PEI |
| Haftmittel | Haftspray oder Haftstift bei Bedarf |
| Geschlossener Bauraum | nicht erforderlich |
| Bauteillüfter | 100 % |
| Schichthöhe | 0,08 bis 0,2 mm |
| Druckgeschwindigkeit klassische Drucker | 50 bis 100 mm/s |
| Druckgeschwindigkeit High-Speed-Drucker | 100 bis 350 mm/s (bei 240 °C) |
| Max. Volumenstrom | 24 mm³/s (bei 240 °C) |
| Trocknung vor dem Druck (optional) | 4 bis 6 Stunden bei 55 °C |
| Trocknung während des Drucks (optional) | 55 °C |
Werte bezogen auf eine 0,4-mm-Düse. Quelle: Technisches Datenblatt des Herstellers, Revision 01.12.2025.
Wofür eignet sich Sakata 3D PLA 850?
PLA 850 eignet sich für Teile, die nach dem Druck Wärme aushalten müssen oder länger im Einsatz sind. Der Hersteller nennt Deko-Objekte, Spielzeug, Behälter, Griffe, Halterungen, Gadgets, Werbematerial, belastbare Prototypen sowie Kunstobjekte und Skulpturen. Getempert ist PLA 850 laut Hersteller auch für den Außeneinsatz geeignet. Typische Beispiele sind Halterungen im Auto, Teile in der Nähe von Lampen oder Gehäuse neben warmer Elektronik. Bei diesen Anwendungen verformt sich ungetempertes Standard-PLA oft schon an warmen Tagen. Die gedeckten Farben Granit, Terrakotta und Hautton 2 passen zu Architekturmodellen, Figuren und Skulpturen. Gold und Silber setzt du für Pokale, Schilder und Werbematerial ein. Wenn Teile dauerhaft in der Sonne stehen, prüfe zusätzlich unser Sakata 3D ASA. Für durchscheinende Effekte gibt es das Sakata PLA 850 GLAS aus derselben Materialreihe. Für Teile mit Kontakt zu Lebensmitteln und für medizinische Anwendungen ist PLA 850 laut Hersteller nicht zertifiziert.
Wie temperst du PLA 850 im Backofen?
Das Datenblatt nennt 110 °C für 15 Minuten. Diese Angabe gilt für die Prüfkörper mit 100 % Füllung. Eine Anleitung für andere Füllgrade oder Wandstärken enthält das Datenblatt nicht. Heize den Backofen vor und prüfe die Temperatur mit einem Ofenthermometer, denn viele Haushaltsöfen weichen von der Anzeige ab. Lege die Teile auf ein Backblech mit Backpapier. Beim Tempern kristallisiert das Material weiter. Dabei können Teile schrumpfen oder sich leicht verziehen. Plane bei Passungen und Bohrungen deshalb Spiel ein und tempere zuerst ein Probeteil aus derselben Spule. Miss es vorher und nachher, dann kennst du die Maßänderung für deine Geometrie. Notiere Temperatur, Dauer und Ergebnis, damit du den Ablauf bei späteren Teilen wiederholen kannst. Lass die Teile nach dem Tempern im ausgeschalteten Ofen langsam abkühlen. Tempere nur Teile, die tatsächlich Wärme aushalten müssen. Deko-Objekte und Figuren brauchen keine Nachbehandlung.
Was solltest du beim Drucken von PLA 850 beachten?
Starte auf einem klassischen Drucker mit 210 °C und passe in 5-Grad-Schritten an. Das Druckbett stellst du auf mindestens 45 °C, das ist laut Datenblatt die Untergrenze. Reinige die Druckplatte vorher mit Isopropanol. Auf glattem Glas hilft bei Bedarf ein Haftstift. Auf High-Speed-Druckern begrenzt der Volumenstrom dein Tempo. Bei 0,2 mm Schichthöhe und 0,4 mm Linienbreite ergeben 24 mm³/s rechnerisch 300 mm/s. Die 350 mm/s aus dem Datenblatt erreichst du deshalb nur mit kleineren Schichthöhen, bei 0,16 mm sind es rechnerisch 375 mm/s. Trage den Volumenstrom im Slicer als Obergrenze ein, damit der Drucker nicht unterextrudiert. PLA nimmt Feuchtigkeit aus der Luft auf. Knistern an der Düse, Fäden oder raue Oberflächen deuten auf feuchtes Filament hin. Trockne die Spule dann 4 bis 6 Stunden bei 55 °C. Lagere angebrochene Spulen luftdicht mit Trockenmittel. Der Hersteller empfiehlt eine gute Belüftung des Arbeitsplatzes.
Die technischen Angaben stammen aus dem technischen Datenblatt des Herstellers, Revision 01.12.2025, und den Herstellerangaben zum Material, Stand September 2026.
Zuletzt aktualisiert: 27.09.2026
Kundenservice
Kontaktiere uns bei Fragen zu Produkten und Bestellungen.
Garantie
- Für Produkte gilt eine einjährige Garantie ab Kaufdatum.
- Sie deckt Herstellungsfehler bei normaler Nutzung ab. Schäden durch Missbrauch, Unfälle, normale Abnutzung oder nicht autorisierte Änderungen sind ausgeschlossen.
- Kontaktieren Sie uns für einen Garantieanspruch mit Bestellnummer und Fotos.